

Lorsqu'il s'agit de fraiser des pièces avec des rainures internes, il existe de nombreuses considérations cruciales que tout professionnel du secteur devrait prendre en compte. En tant que fournisseur de confiance de pièces de fraisage, nous possédons une expérience et des connaissances approfondies dans ce domaine, et nous sommes ici pour partager certains des facteurs clés qui peuvent avoir un impact significatif sur le succès de vos opérations de fraisage de rainures internes.
Sélection des matériaux
La première considération, et peut-être la plus fondamentale, est le matériau de la pièce à fraiser. Différents matériaux ont des propriétés distinctes qui peuvent affecter le processus de fraisage. Par exemple, les métaux comme l’aluminium sont relativement mous et faciles à usiner. Ils ont une bonne conductivité thermique, ce qui aide à dissiper la chaleur générée lors du fraisage. Cela permet des vitesses de coupe et des avances plus élevées, réduisant ainsi le temps d'usinage global. En revanche, des matériaux comme l’acier inoxydable sont beaucoup plus durs et difficiles à usiner. Ils ont tendance à travailler et à durcir pendant le processus de coupe, ce qui peut entraîner une usure accrue des outils. Lors du fraisage de pièces en acier inoxydable comportant des rainures internes, il est essentiel d'utiliser des outils de coupe et des paramètres de coupe appropriés. Les outils à pointe en carbure sont souvent un bon choix car ils ont une dureté et une résistance à l'usure élevées.
Pour des matériaux tels que les alliages de titane, ils présentent un excellent rapport résistance/poids, mais ils posent également des défis importants en matière d'usinage. Le titane a une faible conductivité thermique, de sorte que la chaleur générée lors du fraisage a tendance à se concentrer sur le tranchant de l'outil. Cela peut entraîner une usure rapide de l’outil, voire une casse. Des stratégies de refroidissement spécialisées et des paramètres de coupe optimisés sont nécessaires lorsque l'on travaille le titane pour fraiser efficacement les rainures internes.
Conception et sélection d'outils
La conception et la sélection de l'outil de fraisage sont cruciales pour réaliser des rainures internes précises. L'outil doit avoir la bonne géométrie pour s'insérer dans l'espace interne et créer le profil de rainure souhaité. Les fraises en bout sont un choix courant pour fraiser des rainures internes. Le diamètre de la fraise en bout doit être soigneusement sélectionné en fonction de la largeur de la rainure. Un outil trop grand ne rentrera pas dans la rainure, tandis qu'un outil trop petit ne pourra peut-être pas atteindre efficacement la profondeur de coupe requise.
En plus du diamètre, la conception des flûtes de la fraise en bout est également importante. Les cannelures sont les rainures en forme de spirale sur l'outil qui facilitent l'évacuation des copeaux. Pour le fraisage de gorges intérieures, les outils dotés d'un nombre plus élevé de cannelures peuvent fournir une finition de surface plus lisse. Cependant, ils peuvent également disposer de moins d’espace pour l’évacuation des copeaux, ce qui peut poser problème lors de l’usinage de matériaux produisant de gros copeaux. Dans de tels cas, des outils comportant moins de cannelures mais des canaux d'évacuation des copeaux plus grands peuvent être plus adaptés.
Les outils revêtus sont également une considération importante. Des revêtements tels que le nitrure de titane (TiN), le carbonitrure de titane (TiCN) et le nitrure d'aluminium-titane (AlTiN) peuvent améliorer la dureté, la résistance à l'usure et le pouvoir lubrifiant de l'outil. Ces revêtements peuvent prolonger la durée de vie de l'outil et améliorer la finition de surface des pièces fraisées. Par exemple, les outils revêtus de TiN sont couramment utilisés pour l'usinage à usage général, tandis que les outils revêtus d'AlTiN sont mieux adaptés à l'usinage à grande vitesse de matériaux durs.
Paramètres d'usinage
La sélection des paramètres d'usinage appropriés est essentielle pour garantir la qualité des rainures internes et l'efficacité du processus de fraisage. La vitesse de coupe, l'avance et la profondeur de coupe sont les trois principaux paramètres à optimiser.
La vitesse de coupe fait référence à la vitesse à laquelle le tranchant de l'outil se déplace par rapport à la pièce à usiner. Une vitesse de coupe plus élevée peut augmenter le taux d’enlèvement de matière, mais elle génère également plus de chaleur. Si la vitesse de coupe est trop élevée, cela peut entraîner une usure prématurée de l’outil et un mauvais état de surface. D’un autre côté, une vitesse de coupe très faible peut entraîner un usinage inefficace. La vitesse de coupe optimale dépend du matériau de la pièce à usiner et du matériau de l'outil.
La vitesse d'avance est la distance parcourue par l'outil dans la pièce à usiner par tour. Une vitesse d'avance plus élevée peut augmenter la productivité, mais elle peut également provoquer la rupture de l'outil ou laisser une finition de surface rugueuse. Lors du fraisage de rainures internes, il est important d'équilibrer la vitesse d'avance pour garantir une rainure lisse et précise.
La profondeur de coupe est l'épaisseur du matériau enlevé en un seul passage. Pour le fraisage de rainures internes, la profondeur de coupe doit être soigneusement contrôlée pour éviter une sur-coupe ou une sous-coupe. Une grande profondeur de coupe peut augmenter la force de coupe et provoquer des vibrations, tandis qu'une faible profondeur de coupe peut nécessiter plusieurs passes, augmentant ainsi le temps d'usinage.
Fixation et maintien de la pièce
Un montage et un maintien de la pièce appropriés sont essentiels pour le fraisage de pièces comportant des rainures internes. La pièce à usiner doit être solidement maintenue en place pour éviter tout mouvement pendant le processus de fraisage. Tout mouvement peut entraîner des dimensions de rainure imprécises et une mauvaise finition de surface.

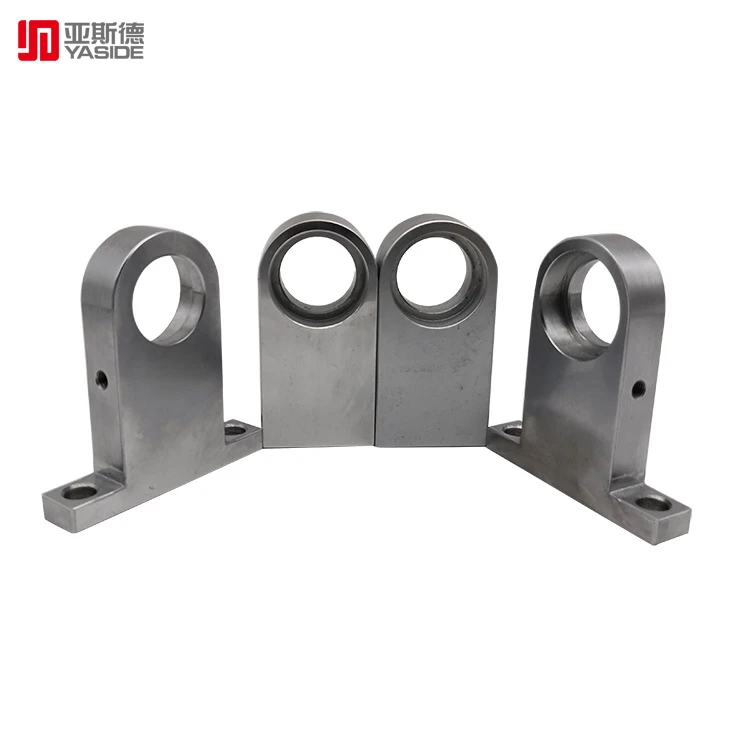
Il existe différents types de luminaires disponibles, tels que des étaux, des pinces et des luminaires sur mesure. Pour les pièces aux formes complexes ou aux rainures internes, des fixations sur mesure peuvent être nécessaires pour assurer un ajustement parfait et un maintien stable. Le luminaire doit également permettre un accès facile à la zone où la rainure interne doit être fraisée.
De plus, la force de serrage doit être uniformément répartie pour éviter de déformer la pièce. Si la force de serrage est trop élevée, la pièce peut se déformer, en particulier pour les pièces à paroi mince. En revanche, si la force de serrage est trop faible, la pièce risque de bouger lors de l'usinage.
Programmation CNC et capacités de la machine
Dans la fabrication moderne, les machines à commande numérique par ordinateur (CNC) sont largement utilisées pour fraiser des pièces comportant des rainures internes. La programmation CNC joue un rôle essentiel dans la réalisation d'un usinage précis et efficace. Le programme doit définir avec précision la trajectoire de l'outil, les paramètres de coupe et les autres opérations d'usinage.
Les capacités de la machine CNC doivent également être prises en compte. Certaines machines peuvent avoir des limitations en termes de vitesse maximale de broche, d'avance ou d'amplitude de mouvement. Lors de la sélection d'une machine CNC pour le fraisage de rainures internes, il est important de s'assurer qu'elle peut répondre aux exigences de la pièce spécifique. Par exemple, si la pièce présente une rainure interne profonde, une machine dotée d'un porte-outil à longue portée peut être nécessaire.
En tant que fournisseur leader de pièces de fraisage, nous comprenons l’importance de toutes ces considérations. Nous proposons une large gamme dePièces de fraisage CNC de précisionqui sont fabriqués avec le plus haut niveau de précision et de qualité. NotreComposants de fraisage CNCsont conçus pour répondre aux spécifications les plus exigeantes, et nous fournissons égalementPièces métalliques de fraisage CNC de précisionpour diverses industries.
Si vous avez besoin de pièces de fraisage de haute qualité avec rainures internes, nous vous encourageons à nous contacter pour une discussion commerciale. Nous nous engageons à vous fournir les meilleures solutions et produits qui répondront à vos besoins spécifiques.
Références
- Stephenson, DA et Agapiou, JS (2010). Théorie et pratique de la coupe des métaux (2e éd.). Presse CRC.
- Groover, député (2016). Fondamentaux de la fabrication moderne : matériaux, processus et systèmes (5e éd.). Wiley.


