

Dans le monde de la fabrication, les pièces métalliques usinées CNC (Contrôle numérique) jouent un rôle pivot. En tant que fournisseur dédié de pièces métalliques d'usinage CNC, je comprends l'importance d'assurer la qualité de ces pièces. La précision et la précision sont non négociables en ce qui concerne les composants métalliques usinés CNC, qui sont utilisés dans un large éventail d'industries telles que l'aérospatiale, l'automobile et le médical. Dans ce blog, je vais me plonger dans les différentes méthodes d'inspection pour les pièces métalliques usinées CNC.
Inspection visuelle
L'inspection visuelle est la méthode la plus fondamentale mais cruciale pour évaluer les pièces métalliques usinées CNC. Il implique un examen approfondi de la surface de la partie pour tout défaut visible tel que les rayures, les fissures, la porosité ou l'inégalité. Dans l'œil nu ou l'aide d'outils d'agrandissement tels que des lunettes de grossissement ou des microscopes, les inspecteurs peuvent rapidement identifier les irrégularités de surface qui pourraient affecter la fonctionnalité de la partie ou l'attrait esthétique.
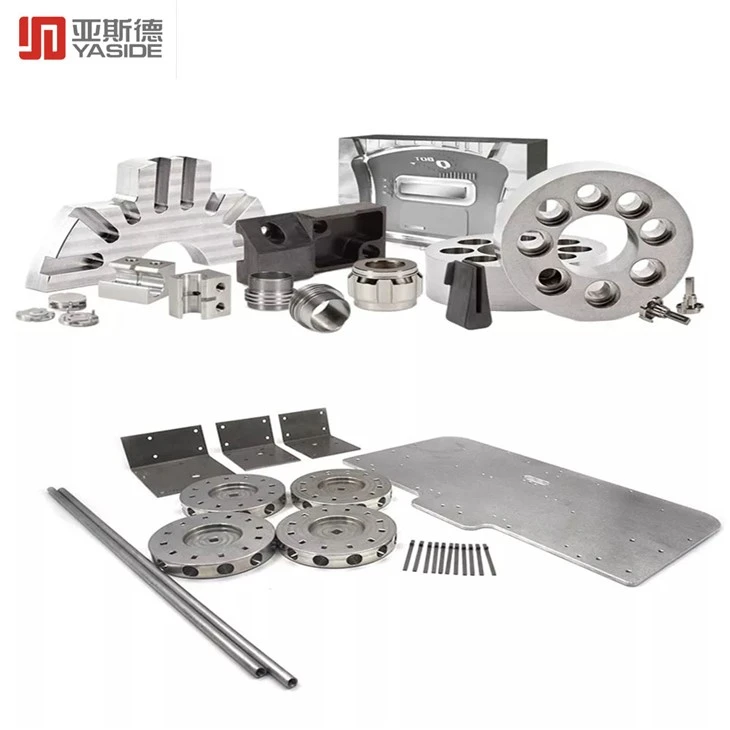
Par exemple, dans unPièces de virage de broyage d'usinage CNC de grande taille, une égratignure à la surface pourrait entraîner des points de concentration de stress, ce qui fait potentiellement échouer la pièce sous charge. L'inspection visuelle est généralement la première étape du processus de contrôle de la qualité, permettant le rejet rapide des pièces évidemment défectueuses. Il s'agit d'une méthode efficace qui peut être effectuée rapidement, mais elle a des limites. Certains défauts internes ou les très petites imperfections de surface peuvent ne pas être détectables par des moyens visuels seuls.
Inspection dimensionnelle
La précision dimensionnelle est l'un des aspects les plus critiques des pièces métalliques usinées CNC. Même une légère déviation par rapport aux dimensions spécifiées peut rendre une partie inutile. Il existe plusieurs outils et techniques disponibles pour l'inspection dimensionnelle.
Étrier et micromètre
Les étriers et les micromètres sont couramment utilisés des outils de mesure maintenus à la main. Un étrier peut mesurer les dimensions externes et internes d'une pièce, comme le diamètre d'un trou ou l'épaisseur d'un mur. Les micromètres, en revanche, offrent une précision plus élevée et sont idéaux pour mesurer de petites dimensions avec une grande précision. Ils sont souvent utilisés pour vérifier la tolérance des caractéristiques critiques surPièces de broyage d'usinage CNC Prototype de métal à 4 axes.
Coordonnée Machine de mesure (CMM)
Une machine de mesure de coordonnées (CMM) est un outil d'inspection dimensionnel très précis et polyvalent. Il utilise une sonde pour toucher la surface de la pièce à plusieurs points, puis calcule les dimensions en fonction des coordonnées de ces points. Le CMMS peut mesurer les géométries complexes et est capable de détecter de très petits écarts par rapport aux spécifications de conception. Ils sont largement utilisés dans l'inspection des pièces usinées CNC à haute précision, y comprisTraitement CNC 6061 pièces en aluminium. Les données collectées par un CMM peuvent être utilisées pour générer des rapports détaillés, qui peuvent être utilisés pour le contrôle de la qualité et l'amélioration des processus.
Inspection de rugosité de surface
La rugosité de surface d'une pièce métallique usinée CNC peut affecter considérablement ses performances. Une surface rugueuse peut augmenter le frottement, l'usure et le bruit, tandis qu'une surface lisse peut améliorer la fonctionnalité et la durabilité de la partie. Il existe plusieurs méthodes pour mesurer la rugosité de surface.
Profilers basés sur stylet
Les profileurs basés sur stylet fonctionnent en déplaçant un stylet fin à la surface de la pièce. Le stylet détecte les irrégularités de surface et les données sont utilisées pour calculer les paramètres de rugosité de surface tels que la PR (déviation moyenne arithmétique du profil). Cette méthode fournit des informations détaillées sur la texture de surface et convient à une large gamme de finitions de surface.
Profilateurs optiques
Les profileurs optiques utilisent la lumière pour mesurer la topographie de surface. Ils offrent une mesure non de contact, ce qui est bénéfique pour les surfaces délicates ou souples. Les profileurs optiques peuvent fournir des images 3D de résolution haute de la surface, permettant une analyse complète de la rugosité de surface.
Inspection des matériaux
La qualité du matériau utilisé dans les pièces métalliques usinées CNC est tout aussi importante que le processus d'usinage lui-même. L'inspection des matériaux garantit que la pièce est faite du matériel correct et que le matériau a les propriétés requises.
Analyse chimique
L'analyse chimique est utilisée pour déterminer la composition chimique du métal. Des méthodes telles que la spectroscopie peuvent être utilisées pour identifier les éléments présents dans le matériau et leurs pourcentages. Ceci est crucial pour garantir que le matériel répond aux normes spécifiées. Par exemple, dans les applications aérospatiales, la composition chimique des pièces métalliques doit être contrôlée avec précision pour assurer la sécurité et les performances.
Test de dureté
Le test de dureté mesure la résistance du matériau à l'indentation ou à la grattage. Les méthodes de test de dureté courantes incluent les tests Brinell, Rockwell et Vickers. La dureté est une propriété importante qui affecte la résistance à l'usure, la résistance et la machinabilité de la pièce. En effectuant des tests de dureté, nous pouvons nous assurer que le matériau a été traité correctement et qu'il a les propriétés mécaniques souhaitées.
Tests non destructeurs (NDT)
Des méthodes de test non destructrices sont utilisées pour détecter les défauts internes dans les pièces métalliques usinées CNC sans endommager la pièce. Ces méthodes sont essentielles pour assurer l'intégrité de la pièce, en particulier dans les applications où l'échec pourrait avoir de graves conséquences.
Tests ultrasoniques
Les tests à ultrasons utilisent des ondes sonores à haute fréquence pour détecter les défauts internes tels que les fissures, les vides ou les inclusions. Les ondes sonores sont transmises dans la pièce et toutes les réflexions des défauts internes sont détectées par un récepteur. Les tests à ultrasons sont une méthode sensible qui peut détecter de petits défauts au plus profond du matériau.
Test X - Ray
Les tests X - Ray sont utilisés pour visualiser la structure interne de la pièce. Il est particulièrement utile pour détecter les défauts cachés dans les pièces en forme complexe. Les rayons X peuvent pénétrer le matériau et les images résultantes peuvent montrer la présence de fissures, de porosité ou d'autres défauts internes.
Conclusion
En tant que fournisseur de pièces métalliques d'usinage CNC, je comprends qu'un processus d'inspection complet est essentiel pour fournir des produits de haute qualité. En utilisant une combinaison d'inspection visuelle, d'inspection dimensionnelle, d'inspection de rugosité de surface, d'inspection des matériaux et de tests non destructeurs, nous pouvons nous assurer que nos pièces répondent aux normes de qualité les plus strictes. Chaque méthode d'inspection présente ses propres avantages et limitations, et le choix de la méthode dépend des exigences spécifiques de la pièce.
Si vous êtes sur le marché pour des pièces métalliques usinées CNC de haute qualité, je vous invite à me contacter pour une discussion détaillée. Si vous avez besoinPièces de virage de broyage d'usinage CNC de grande taille,Pièces de broyage d'usinage CNC Prototype de métal à 4 axes, ouTraitement CNC 6061 pièces en aluminium, Je suis convaincu que je peux vous fournir les meilleures solutions. Commençons une conversation sur vos besoins d'approvisionnement et explorons comment nous pouvons travailler ensemble pour atteindre vos objectifs.

Références
- ASME Y14.5 - 2009, dimension et tolérance
- ISO 1302: 2002, Spécifications géométriques du produit (GPS) - Texture de surface: méthode de profil - Termes, définitions et paramètres de texture de surface
- ASTM E112 - 13, méthodes de test standard pour déterminer la taille moyenne des grains


